


Placa de aleación de niobio y hafnio C103 para boquilla pulverizadora de motor cohete|Fusión al vacío con máxima resistencia a la fluencia
La aleación de niobio y hafnio C103 es un material clásico desarrollado en la década de 1960 para las cámaras de empuje de motores de cohetes líquidos. Su composición es Nb-10Hf-1Ti y, a través del efecto fortalecedor de la solución sólida del elemento hafnio, mejora significativamente la resistencia a la fluencia a alta temperatura mientras mantiene una buena procesabilidad. Este material puede mantener la integridad estructural por encima de los 1200 grados y es perfectamente compatible con los sistemas de recubrimiento a base de silicio. Sigue siendo uno de los materiales preferidos para boquillas de enfriamiento regenerativo y secciones de extensión.
Como proveedor de materiales especializado profundamente involucrado en el campo aeroespacial, seguimos estrictamente las especificaciones del proceso de materiales aeroespaciales y proporcionamos láminas C103 de rendimiento estable específicamente para motores de cohetes.
Descripción
Ventaja principal: Comparación del rendimiento de resistencia a la fluencia
*Nota: Los siguientes datos se basan en pruebas de resistencia de 1200 grados/100 h*
| Artículo de comparación | Hoja de aleación de niobio ordinaria | Tablero Shaanxi Zhongheng Weichuang C103 |
| Cantidad de deformación por fluencia | >2.0% | <0.5% |
| Grado de crecimiento del grano | Nivel 3-4 | Nivel 1-2 |
| Fuerza de unión del revestimiento | 25-35MPa | Mayor o igual a 50MPa |
Utilizamos tecnología de laminado cruzado multi-direccional para producir un flujo de fibra uniforme hacia la estructura de la lámina. Esta estructura puede prevenir eficazmente el deslizamiento de los límites del grano a altas temperaturas, controlar la deformación por fluencia a un nivel líder en la industria-y garantizar la estabilidad de la superficie de la boquilla y la ausencia de deformación en el canal de enfriamiento durante el funcionamiento a largo plazo-del motor.

Visualización del informe de inspección de calidad
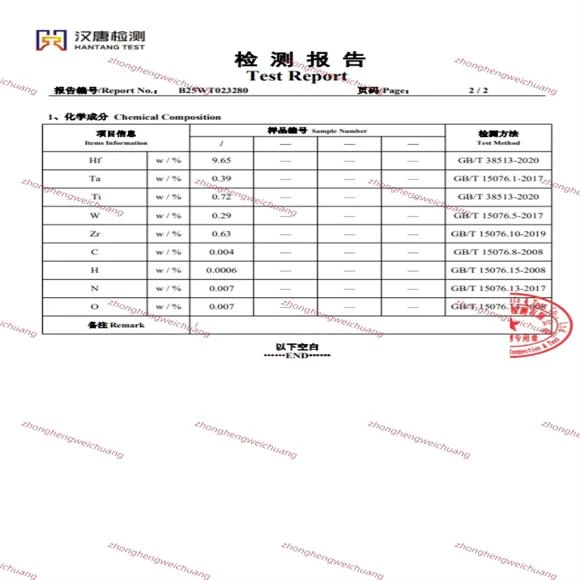
Visualización del informe de inspección de calidad
Placa c103 de fusión al vacío
Tablero c103 resistente a la fluencia
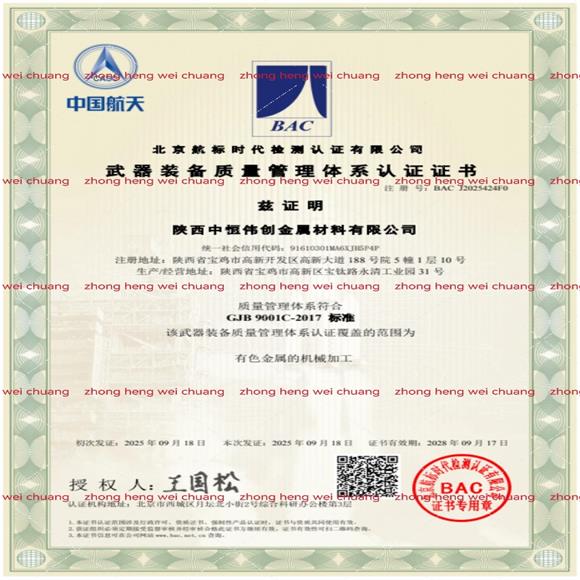
Calificación de la industria militar
Pautas de uso y protección
1. Puntos clave del proceso de soldadura.
- Se debe dar prioridad a la soldadura por haz de electrones al vacío y la porosidad de la costura de soldadura debe controlarse dentro de menos o igual al 1,5%.
- Secar a 300 grados durante 2 horas antes de soldar para evitar grietas inducidas por hidrógeno.
2. Tratamiento de activación del recubrimiento.
- Tratamiento de chorro de arena: seleccione corindón blanco de malla 120, con rugosidad superficial controlada a Ra3,2-6,3 μm
- Fórmula de lavado ácido: HF: HONO ∝: H ₂ O=1:3:6 (relación de volumen), remojar a temperatura ambiente durante 40 a 60 segundos
3. Inspección posterior al servicio
- Se recomienda realizar pruebas de penetrantes fluorescentes después de cada tarea.
- Centrarse en las grietas por fatiga térmica en el área de la garganta.
Sistema de garantía de servicio
1. Colaboración técnica
- Proporcionar sugerencias para optimizar la estructura de la boquilla.
- Biblioteca de parámetros de diseño de canales de refrigeración compartidos
2. Trazabilidad de Calidad
- Cada lote de materiales viene acompañado de un fichero de trazabilidad del número de horno de fusión.
- Proporcionar un vídeo de la trazabilidad completa del proceso desde las materias primas hasta los productos terminados.
3. Respuesta de emergencia
- Establecer un canal espacial especial y coordinar la entrega de materiales urgentemente necesarios dentro de las 48 horas.
- Proporcionar soporte técnico 7 × 24 horas durante la misión de lanzamiento.
Preguntas frecuentes
P: P: ¿Cómo garantizar la coherencia del rendimiento en la producción en masa?
R: R: Utilizamos un proceso de fusión al vacío dual (VAR+EB) para garantizar una desviación de uniformidad inferior o igual a ± 0,3 % en la composición, y cada lote se somete a un muestreo persistente a alta-temperatura. Los datos pueden incluirse en su ficha de proveedor cualificado.
P: ¿Cuáles son las sugerencias de procesamiento para boquillas irregulares?
R: Para superficies complejas, recomendamos utilizar una combinación de mecanizado electroquímico y tecnología de hilado CNC, y podemos proporcionar acoplamiento de recursos de procesamiento colaborativo.
P: ¿Cuál es la cantidad mínima de pedido?
R: La etapa de I+D admite un pedido mínimo de 10 kg, mientras que la etapa de producción en masa planifica una capacidad de producción exclusiva de acuerdo con sus necesidades anuales.
¿Por qué elegirnos?
- Pasó la revisión de proveedores calificados del Grupo de Ciencia y Tecnología Aeroespacial.
- Proporcionar de forma acumulativa materiales básicos para el motor de cohete Tipo 17
- Establezca una base de datos de rendimiento para todo el rango de temperatura de -196 grados a 1350 grados
- Equipado con un sistema de detección láser vinculado de 5 ejes para lograr un monitoreo en línea de la precisión de la superficie
¡Bienvenido a solicitar una colección de casos típicos de aplicaciones de motores y paquetes de certificación de materiales!
Correo electrónico:zhwctanbc103@163.com
Etiqueta: placa de aleación de niobio y hafnio c103 para boquilla de pulverización de motor de cohete|fusión al vacío de máxima resistencia a la fluencia, placa de aleación de hafnio y niobio c103 de China para boquilla de pulverización de motor de cohete|Fabricantes, proveedores, fábrica de fusión al vacío con máxima resistencia a la fluencia
Envíeconsulta
También podría gustarte
-

Aleación de Hafnium Niobium C103 Hoja 17x17x500
-

Niobium Hafnium Aleación C103 Placa 6 ~ 80
-

Placa de aleación de niobio y hafnio C103
-

Placa de aleación C103 específica de Niobium Hafnium...
-

Aleación especial de Niobium Hafnium C103 para ingen...
-

Placa de aleación C103 de niobio y hafnio hecha a me...